
- 固安县林嘉过滤器材有限公司
- 联系人:李经理
- 手机:13930620635
- 电话:0316-6122662
- 传真:0316-6122662
- 网址:www.ljlxsb.com
- 邮箱:2297296813@qq.com
- 地址:河北省廊坊市固安县牛驼镇温泉工业园区
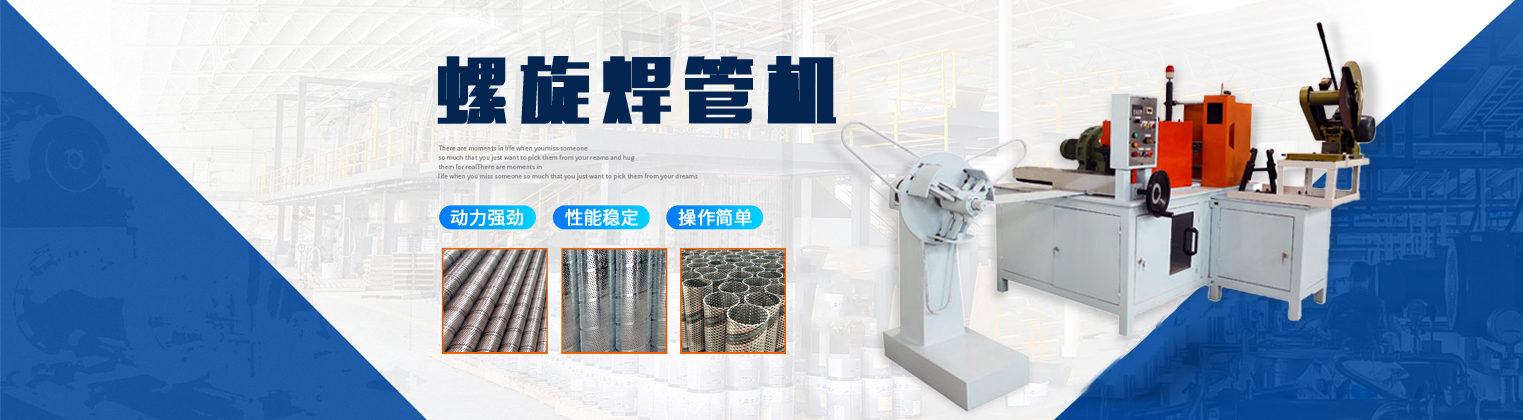
螺旋焊管机安装核心涵盖哪些方面
来源:螺旋焊管机http://www.ljlxsb.com | 发布时间:2026/8/4 | 浏览次数:
螺旋焊管机安装核心在于基础稳固、单机平行度≤±0.5mm、辊隙误差≤±0.1mm、电气接地可靠及按序调试,确保带钢运行无偏斜、成型精度达标。
螺旋焊管机基础与定位,螺旋焊管机基础需提前浇筑固化(建议≥20 天防沉降),机组中 心线与设计轴线偏差≤2mm,各单机间不平行度严格控制在±0.5mm以内。螺旋焊管机精度校准,矫直辊、递送辊等关键部件两端辊隙误差不得大于±0.1mm;开卷机若应对带钢月牙弯,需预留横移或后移空间(30~50m 缓冲段)。螺旋焊管机电气与安全,电源电压波动需控制在铭牌要求范围(通常 380V±10%),外壳接地电阻≤4Ω,焊 接电缆避开高温/尖锐物,水冷系统密封无泄漏。螺旋焊管机联动调试,先空载试运行检查辊系转动平稳性,再低速带料测试成型角与管径匹配,最后进行预焊/终焊参数匹配,确保内外焊同步 。文章来源:螺旋焊管机http://www.ljlxsb.com
此文关键字:螺旋焊管机,本文地址:http://www.ljlxsb.com/xinwenzixun/202_5991.html
上一篇:螺旋焊管机常见风险规避
最新新闻
- [09-15]螺旋焊管机如何把握方向呢
- [09-15]螺旋焊管机要做好安全防护与应急预案
- [09-14]螺旋焊管机输出辊道怎么抵消阻力变化
- [09-14]螺旋焊管机测试无问题方可投入生产
- [09-11]螺旋焊管机是怎么防锈的呢